


معایب کاشت میلگرد
فهرست مطالب
عبارت معایب کاشت میلگرد در نگاه اول اینطور به گوش میرسد که انگار خود این روش، در ذات خودش یک ایراد فنی دارد. اما وقتی منابع تخصصی مهندسی عمران و تجربه اجرایی کارگاهها را کنار هم میگذاریم، تصویر دقیقتری به دست میآید: چسب کاشت میلگرد، که در صنعت ساختمان با نام انکر شیمیایی هم شناخته میشود، عملیاتی است برای نصب میلگرد یا آرماتور درون بتنی که از پیش بسته و سفت شده است. همین نکته دقیقاً همان چیزی است که آن را از آرماتوربندی معمول جدا میکند؛ در آرماتوربندی استاندارد، میلگردها پیش از ریختن بتن داخل قالب چیده میشوند و بتن تازه دور آنها میگیرد، اما در کاشت میلگرد، فلز باید به بتنی وارد شود که دیگر انعطاف و رطوبت اولیه خود را از دست داده است.
همین تفاوت زمانی، دقیقاً همان جایی است که بیشتر مشکلات گزارششده در پروژههای واقعی از دل آن بیرون میآید. وقتی به منابع فنی مراجعه میکنیم، نکتهی جالبی تکرار میشود: کاشت میلگرد بهخودیخود آسیبی به سازه وارد نمیکند و اگر طبق ضوابط اجرا شود، پیوند حاصل از آن میتواند حتی از پیوند میلگرد در بتن معمولی هم قویتر باشد. پس آنچه در عمل «عیب» خوانده میشود، تقریباً همیشه ریشه در نحوهی اجرا دارد، نه در اصل ایدهی کاشت میلگرد.
کجای اجرا اشتباه میشود؟ نگاهی به سوراخکاری و تمیزکاری حفره
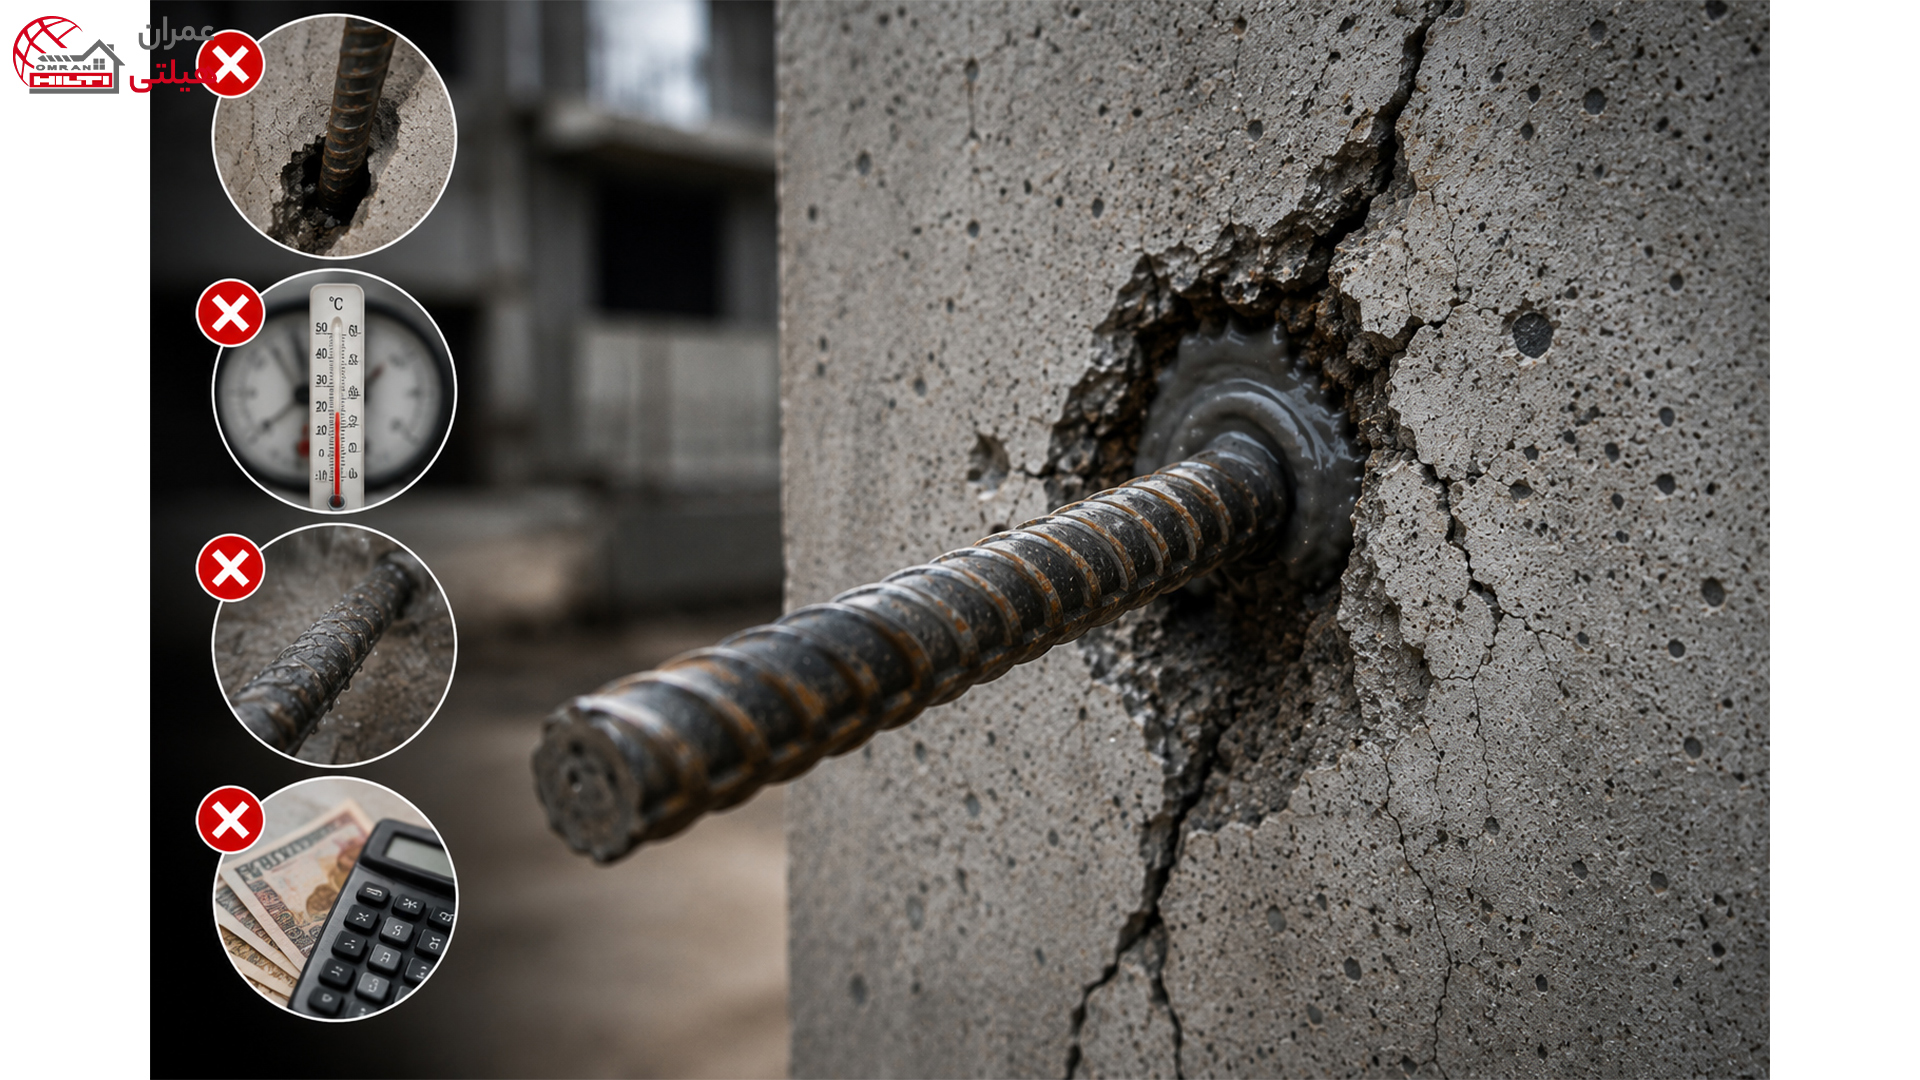
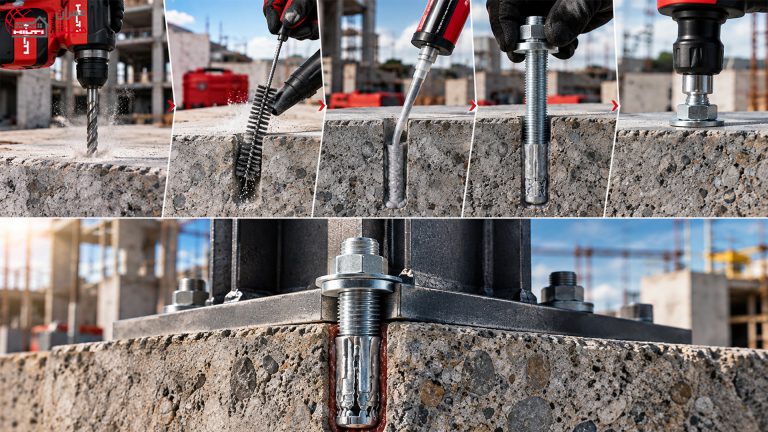
فرآیند کاشت میلگرد از سوراخکاری بتن با دریل چکشی یا دستگاه برش شروع میشود و پس از آن، تمیزکاری حفره، تزریق چسب و در نهایت جایگذاری میلگرد انجام میگیرد. نکتهای که خیلی از کارگاهها آن را دستکم میگیرند، همین مرحلهی وسط، یعنی تمیزکاری داخل حفره است. گرد و غباری که از سوراخکاری باقی میماند، اگر با پمپ باد یا برس مخصوص از دیوارهی سوراخ خارج نشود، لایهای نامرئی بین چسب و بتن ایجاد میکند که مانع چسبندگی واقعی میشود.
یکی از رایجترین خطاهایی که در راهنمای نصب انکربولت های شیمیایی به آن اشاره میشود، همین ورود میلگرد به داخل سوراخ کثیف یا مرطوب است. نتیجهی این کار، ایجاد حباب هوا در داخل رزین، کاهش سطح تماس واقعی بین چسب و بتن، و در نهایت افت محسوس ظرفیت باربری اتصال است؛ افتی که در نگاه اول قابل مشاهده نیست و فقط زیر بار واقعی یا در یک آزمون کششی خودش را نشان میدهد. اشتباه رایج دیگری که نتیجهای به همان اندازه خطرناک دارد، اعمال بار روی میلگرد پیش از تکمیل زمان گیرش چسب است؛ کاری که میتواند به شکست کامل اتصال و کاهش ایمنی کل مجموعه منجر شود.
| خطای اجرایی | پیامد مستقیم آن |
| تمیز نکردن کامل حفره | کاهش چسبندگی و افت باربری |
| ورود میلگرد به سوراخ مرطوب | ایجاد حباب در رزین |
| بارگذاری زودهنگام میلگرد | شکست اتصال |
| انتخاب چسب نامتناسب با دما | گیرش ناقص یا زودرس |
| رعایت نکردن عمق محاسبهشده | کاهش طول مهاری مؤثر |
شاید عجیب به نظر برسد، اما دمای هوای محل اجرا هم روی همین جدول تأثیر مستقیم دارد. بر اساس راهنماهای فنی، چسبهای کارتریجی باید در دمای مشخصی آماده و تزریق شوند تا رفتار آنها با دادههای آزمایششدهی کارخانه مطابقت داشته باشد. در گرمای شدید تابستان، زمان کار مجاز برای نصب میلگرد در چسب بهشدت کوتاه میشود و نصاب فرصت کمتری برای تنظیم دقیق موقعیت میلگرد دارد؛ همین جاست که چسبهای دیرگیر وارد میدان میشوند و فرصت بیشتری برای اجرای درست فراهم میکنند.
عمق کاشت و فاصله میلگردها؛ اعدادی که نباید حدسی انتخاب شوند
اگر بخواهیم فقط یک عدد از کل بحث کاشت میلگرد را به خاطر بسپاریم، همان عمق کاشت است. طبق ضوابط رایج در پروژههای ساختمانی، عمق کاشت میلگرد باید دستکم ده برابر قطر میلگرد باشد تا اتصال به استحکام کافی برسد؛ یعنی برای یک میلگرد شانزده میلیمتری، حفره باید چیزی نزدیک به صد و شصت میلیمتر عمق داشته باشد. کم بودن این عمق، حتی اگر همه مراحل دیگر بهدرستی انجام شده باشند، طول مهاری مؤثر را کم میکند و اتصال زیر بار واقعی، زودتر از حد انتظار جاری یا کنده میشود.
فاصله بین دو میلگرد کاشتهشده هم به همین اندازه اهمیت دارد و معمولاً نباید کمتر از پنج برابر قطر میلگرد در نظر گرفته شود. رعایت نکردن این فاصله باعث میشود مخروطهای تنش دو میلگرد مجاور با هم تداخل کنند و ظرفیت باربری کل مجموعه، بهجای جمع سادهی دو میلگرد، کمتر از آن باشد. برای پروژههای مقاومسازی ستون هم قاعدهی دیگری وجود دارد: سطح مقطع میلگردهای کاشتهشده باید بین حدود یک تا هشت درصد سطح مقطع ستون باشد، چون هم مقدار کمتر و هم مقدار بیشتر از این بازه، بهجای افزایش مقاومت، به هدررفت هزینه یا افت عملکرد میانجامد.
| پارامتر | حداقل یا بازه مجاز |
| عمق کاشت میلگرد | ده برابر قطر میلگرد |
| فاصله بین دو میلگرد | پنج برابر قطر میلگرد |
| نسبت مقطع در مقاومسازی ستون | حدود یک تا هشت درصد مقطع ستون |
| طر و عمق قابل اجرا با چسب زودگیر | قطر تا بیستوپنج میلیمتر، عمق تا یکونیم متر |
این اعداد را نباید فقط بهعنوان یک محدودیت خشک نگاه کرد؛ هرکدام از آنها در واقع پاسخی به یک اتفاق واقعی در کارگاه هستند. برای نمونه، محدودیت قطر و عمق برای چسبهای زودگیر به این دلیل وضع شده که این نوع چسب واکنش گرمازای سریعتری دارد؛ اگر میلگرد بلندی در عمق زیاد از همین چسب استفاده شود، ممکن است پیش از رسیدن سر میلگرد به انتهای حفره، چسب شروع به گرفتن کند و همین گرمای اضافی، شرایط شیمیایی لازم برای رسیدن به استحکام نهایی را بههم بزند.
چرا کاشت میلگرد از آرماتوربندی معمول زمانبرتر و پیچیدهتر است
در آرماتوربندی سنتی، مهندس اجرا از قبل میداند میلگردها کجا قرار میگیرند و کارگران فقط باید آنها را در قالب ببندند. در کاشت میلگرد، ماجرا زنجیرهای از مراحل جداگانه است: تعیین محل دقیق سوراخ با در نظر گرفتن میلگردهای مدفون در بتن قدیمی، سوراخکاری، تمیزکاری، تزریق چسب با ترتیب و مقدار مشخص، جایگذاری میلگرد و در نهایت صبر برای زمان گیرش. هر کدام از این مراحل، بهخصوص در دیوارها و ستونهای پر از میلگردهای موجود، میتواند به دلیل برخورد مته با آرماتور مدفون یا نیاز به جابهجایی محل سوراخ، دوباره از اول تکرار شود.
همین پیچیدگی، هزینهی نیروی کار و زمان اجرای پروژه را نسبت به آرماتوربندی معمول بالا میبرد؛ بهخصوص وقتی صحبت از تعداد زیادی نقطهی کاشت، مثلاً در یک سازهی در حال مقاومسازی، در میان باشد. برای همین، در بیشتر برآوردهای اجرایی، کاشت میلگرد نه بهعنوان جایگزین آرماتوربندی از پیش، بلکه بهعنوان راهکاری برای تغییر نقشه، الحاق سازهای یا اصلاح ضعفهای اجرایی در نظر گرفته میشود؛ کاری که هزینهی زمانیاش، در ازای انعطافی که به پروژه میدهد، توجیهپذیر است.

خطرات ایمنی که کمتر به آنها توجه میشود
بخشی از معایب کاشت میلگرد به خود سازه ربطی ندارد و مستقیم به ایمنی نیروی اجراکننده برمیگردد. کار با دریلهای چکشی سنگین در فضاهای بسته یا در ارتفاع، ریسک آسیب فیزیکی و سقوط را افزایش میدهد؛ مواجههی مکرر با گرد و غبار سیلیسی حاصل از سوراخکاری بتن هم یک خطر بلندمدت برای دستگاه تنفسی کارگران است که معمولاً کمتر از خطرات آنی مثل سقوط، مورد توجه قرار میگیرد. از طرف دیگر، چسبهای کاشت میلگرد ترکیبات شیمیایی دو جزئی هستند و تماس مستقیم پوست یا چشم با رزین یا سختکنندهی آنها، پیش از قرار گرفتن دستکش و عینک مناسب در دستور کار کارگاه، میتواند به سوختگی شیمیایی خفیف منجر شود.
مسیر کاهش این ریسکها؛ از انتخاب ابزار تا کنترل کیفیت اجرا
بخش بزرگی از این معایب، با انتخاب درست تجهیزات از همان ابتدای کار قابل کنترل است. دریل چکشی با گشتاور و قطر مته متناسب با سایز میلگرد، پمپ باد یا برس مخصوص برای تمیزکاری حفره، و چسب کاشتی که برای دمای فصل اجرا طراحی شده، سه انتخاب اول هستند که مستقیماً روی جدول اشتباهات رایج بالا اثر میگذارند. تفنگ تزریق دستی یا بادی مناسب هم اهمیت زیادی دارد، چون تزریق ناقص یا نامنظم چسب از انتهای حفره به سمت بیرون، دقیقاً همان حبابهای هوایی را ایجاد میکند که در بخش قبل توضیح داده شد.
اما هیچکدام از این انتخابها، جای کنترل کیفیت نهایی را نمیگیرد. رایجترین روش برای اطمینان از صحت کاشت میلگرد، آزمون کشش بیرونکشیدگی یا Pull-Out Test است؛ در این آزمون، نیروی کششی مشخصی به میلگرد کاشتهشده وارد میشود و اگر میلگرد پیش از رسیدن به آن نیرو جاری یا پاره شود، نشانهی این است که اجرا مطابق مشخصات فنی انجام شده است. برای پروژههایی که نیاز به آزمون غیرمخرب دارند، آزمون Pull-Off هم گزینهی دیگری است؛ در این روش، یک دیسک به سطح بتن چسبانده میشود و نیروی لازم برای جدا کردن آن اندازهگیری میشود، بدون اینکه میلگرد اصلی سازه تحت کشش مستقیم قرار بگیرد.
استانداردهایی مثل فصل هفدهم آییننامه ACI 318 و معیارهای آزمایشی ACI 355.4 هم دقیقاً برای همین منظور تدوین شدهاند: تعیین چارچوبی که در آن بتوان عملکرد یک سیستم کاشت میلگرد را، مستقل از برند یا نوع چسب مصرفی، اندازهگیری و مقایسه کرد. رجوع به این استانداردها، بهخصوص در پروژههای مقاومسازی که بار سازهای واقعی روی اتصال کاشتهشده میافتد، چیزی فراتر از یک توصیهی فنی است و عملاً بخشی از فرآیند تحویل ایمن پروژه محسوب میشود.



دیدگاهها
هنوز دیدگاهی ثبت نشده است. اولین نفر باشید.